- Dom
- O nas
- Produkty
- Szybkie złącze PPR
- Mosiężne łączniki rurowe
- Mosiężne złącze proste z gwintem zewnętrznym
- Mosiężne złącze proste z gwintem żeńskim
- Mosiężne złącze proste z gwintem męskim i żeńskim
- Mosiężne kolanko 90 stopni
- Mosiężna wkładka redukcyjna do gwintu
- Mosiężna zatyczka do rur
- Trójnik mosiężny
- Łącznik rurowy aluminiowo-plastikowy
- Mosiężne złącze Y-Sitko
- Mosiężna końcówka do węża
- Montaż okuć
- Obróbka CNC
- Kucie na gorąco
- Aktualności
- Pobierać
- Wyślij zapytanie
- Skontaktuj się z nami
Produkty
Nasza kompleksowa oferta produktów obejmuje szeroką gamę prętów mosiężnych (w tym gatunki o niskiej zawartości ołowiu i bezołowiu), złączki mosiężne i elementy rurowe, zaprojektowane z myślą o wyjątkowej wytrzymałości mechanicznej, odporności na korozję i obrabialności w instalacjach wodno-kanalizacyjnych, HVAC, motoryzacyjnych i przemysłowych.
Komponenty do bezpośredniego kucia na gorąco w fabryce do ciężkich zastosowań przemysłowych
NINGXINGjest profesjonalistąDostawcaIFabrykaspecjalizująca się w niestandardowym formowaniu metali na osprzęt rurociągowy, elementy zaworów, części mechaniczne i armaturę przemysłową. Dzięki własnej linii produkcyjnej do kucia na gorąco, NINGXING świadczy zintegrowane usługi produkcyjne obejmujące przygotowanie prętów metalowych, ogrzewanie, formowanie matrycowe, przycinanie, obróbkę skrawaniem, obróbkę powierzchniową i kontrolę końcową.
Kucie na gorąco to proces formowania metalu w wysokiej temperaturze, podczas którego kęs metalu jest podgrzewany do odpowiedniej temperatury formowania i wciskany w przygotowaną wnękę matrycy. Proces poprawia zwartość materiału i umożliwia produkcję elementów o skomplikowanych profilach zewnętrznych i strukturach wewnętrznych. Szczególnie nadaje się do zaworów, złączek rurowych, nakrętek, złączy i innych części wymagających niezawodnych właściwości mechanicznych i odporności na ciśnienie.
NINGXING obsługuje różne wymagania produkcyjne w zakresie procesów formowania miedzi, stali, aluminium i innych metali. Klienci mogą wybrać odpowiednie ścieżki technologiczne w zależności od gatunku materiału, geometrii komponentu, wymagań wymiarowych, wielkości zamówienia i późniejszych wymagań dotyczących obróbki.
Przetwarzanie oparte na materiałach
Formowanie miedzi i mosiądzu
Miedź i mosiądz są szeroko stosowane w osprzęcie rurociągów, korpusach zaworów, złączach i elementach elektrycznych ze względu na ich połączenie wytrzymałości, odporności na korozję i podatności na obróbkę skrawaniem. NINGXING może przetwarzać materiały takie jak HPb59-1 i C36000 zgodnie z wymaganiami komponentów i rysunkami klienta.
W przypadku skomplikowanych elementów mosiężnych właściwe przygotowanie kęsów i kontrola ogrzewania są ważne dla uzyskania spójnego wypełnienia matrycy. Wybór materiału można również dostosować do końcowego zastosowania, wymagań dotyczących obróbki, warunków ciśnienia i obróbki powierzchni.
Formowanie stali i aluminium
Stal i aluminium nadają się na elementy konstrukcyjne i mechaniczne, które wymagają różnych kombinacji wytrzymałości, masy i trwałości. Formowanie stali można stosować w przypadku części nośnych i nośnych, natomiast aluminium stanowi lżejszą opcję w zastosowaniach, w których ważna jest redukcja masy.
NINGXING może polecić odpowiednie gatunki materiałów zgodnie z rysunkiem produktu i środowiskiem pracy, pomagając zagranicznym nabywcom zrównoważyć wydajność materiałów, trudności w produkcji i całkowite koszty produkcji.
Geometria części i projektowanie matryc
Złożone puste komponenty
Ważną cechą tego procesu jest jego zdolność do formowania komponentów, które w innym przypadku wymagałyby wielu operacji produkcyjnych. Dzięki odpowiednim konstrukcjom matryc i mechanizmom ciągnącym rdzeń firma NINGXING może wytwarzać puste lub częściowo puste elementy, takie jak wielokierunkowe łączniki rurowe i korpusy zaworów.
Możliwość ta jest szczególnie przydatna w przypadku miedzianych korpusów zaworów, złączek trójdrogowych i innych komponentów, w których wymagane są wewnętrzne wnęki lub konstrukcje odgałęzień. Właściwa konstrukcja matrycy umożliwia przepływ materiału do złożonych wnęk przy zachowaniu wymaganej grubości ścianki i ogólnej geometrii.
Rozwój matryc do części niestandardowych
W przypadku komponentów niestandardowych rozwój matrycy zależy od geometrii części, materiału, temperatury formowania, wymaganych tolerancji i wielkości produkcji. NINGXING wykorzystuje stal matrycową do pracy na gorąco z odpowiednią obróbką cieplną w celu poprawy odporności na cykle termiczne i powtarzające się obciążenia formujące.
W standardowych warunkach produkcji odpowiednio zaprojektowana matryca może wytrzymać dziesiątki tysięcy do setek tysięcy cykli formowania. Konstrukcja matrycy i żywotność są oceniane na podstawie rzeczywistych warunków materiałowych i produkcyjnych, a nie na podstawie jednej ustalonej specyfikacji dla każdego projektu.
Wybór metody produkcji
Produkcja jednomaszynowy
Produkcja na jednej maszynie jest odpowiednia dla niestandardowych zamówień, projektów średnionakładowych i produktów wymagających elastycznych ustaleń produkcyjnych. Automatyczne systemy podawania można zintegrować z konwencjonalnym sprzętem do formowania, aby ograniczyć ręczną obsługę i utrzymać spójne warunki produkcji.
Ta metoda produkcji zapewnia elastyczność, gdy klienci wymagają kilku specyfikacji produktu lub gdy wielkość produkcji nie uzasadnia w pełni zautomatyzowanej linii.
Automatyczne formowanie na ciepło
W przypadku zamówień o dużej objętości NINGXING może zastosować zautomatyzowany sprzęt do formowania, aby zintegrować podawanie materiału, ogrzewanie, formowanie i usuwanie części w ciągłym procesie produkcyjnym. Zautomatyzowane działanie pomaga poprawić spójność produkcji i ograniczyć obsługę związaną z pracą.
W zależności od rozmiaru komponentu, materiału i konfiguracji maszyny, zautomatyzowana produkcja może osiągnąć około 50 do 100 sztuk na minutę w przypadku odpowiednich małych komponentów. Rzeczywista wydajność zależy od geometrii produktu, kolejności formowania i wymagań jakościowych.
Kontrola ogrzewania i formowania
Zarządzanie temperaturą
Temperatura ogrzewania ma bezpośredni wpływ na przepływ materiału, wypełnienie matrycy, stan powierzchni i stabilność formowania. Materiały miedziowe są zwykle podgrzewane w temperaturze od około 600°C do 700°C, podczas gdy materiały stalowe wymagają zazwyczaj wyższych temperatur formowania, w zależności od ich składu i zastosowania.
Czas nagrzewania jest zwykle dostosowywany w zależności od średnicy kęsa, wagi, rodzaju materiału i konfiguracji sprzętu. Należy unikać nadmiernego ogrzewania, ponieważ przegrzanie może spowodować wzrost ziaren lub inne zmiany materiałowe, które wpływają na ostateczną wydajność komponentu.
Parametry ciśnienia i formowania
Wybór sprzętu zależy od wymiarów kęsów, ciężaru części, geometrii i oporu formowania. Typowe urządzenia do formowania mogą pracować w zakresie ciśnień od około 60 kN do 300 kN, natomiast rzeczywistą wydajność maszyny należy określić na podstawie oceny inżynierskiej konkretnego elementu.
Podczas produkcji należy wspólnie kontrolować siłę formowania, ustawienie matrycy, temperaturę kęsa, smarowanie i czas cyklu. Stabilne parametry procesu pomagają zmniejszyć zmienność wymiarową i poprawić powtarzalność pomiędzy partiami produkcyjnymi.
Obróbka po formowaniu
Dodatek obróbczy
Chociaż w procesie formowania można uzyskać geometrię elementu stosunkowo bliską ostatecznej, krytyczne powierzchnie funkcjonalne zwykle wymagają dodatkowej obróbki. Otwory gwintowane, powierzchnie uszczelniające, powierzchnie montażowe i obszary precyzyjnych połączeń mogą wymagać naddatku na obróbkę wynoszącego około 0,5 do 1,5 mm, w zależności od konstrukcji komponentu.
NINGXING może koordynować proces formowania z późniejszym toczeniem CNC, wierceniem, gwintowaniem, frezowaniem i innymi operacjami obróbki w celu wytworzenia gotowych komponentów zgodnie z rysunkami klienta.
Wymagania dotyczące wymiarów i powierzchni
Typowe elementy formowane mogą osiągnąć dokładność wymiarową w przybliżeniu od 6 do 7 stopnia w odpowiednich warunkach produkcji, podczas gdy chropowatość powierzchni może sięgać w przybliżeniu Ra 6,3 do 12,5 μm, w zależności od materiału, stanu matrycy i parametrów procesu.
W przypadku komponentów o rygorystycznych wymaganiach dotyczących wymiarów lub uszczelnień, kontrolę końcową przeprowadza się po obróbce, a nie polegając wyłącznie na wymiarach uformowanego półwyrobu.
Pola aplikacji
Zawory i osprzęt do rurociągów
Proces ten jest szeroko stosowany w przypadku miedzianych korpusów zaworów kulowych, korpusów zaworów kulowych, elementów zasuw, części zaworów zwrotnych, złączy rurowych, złączek trójdrożnych, kolanek, nakrętek złączkowych i tulei redukcyjnych.
Nadaje się również do obudów wodomierza, obudów filtrów i korpusów zaworów redukcyjnych. Wysoka gęstość materiału osiągnięta dzięki kontrolowanemu formowaniu sprawia, że komponenty te nadają się do zastosowań, w których ważna jest odporność na ciśnienie i niezawodne uszczelnienie.
Elementy mechaniczne i hydrauliczne
W produkcji mechanicznej i zastosowaniach hydraulicznych formowane komponenty mogą obejmować złącza manometrów, złączki rur olejowych, bloki zaworów hydraulicznych i inne części narażone na ciśnienie statyczne lub powtarzające się obciążenia mechaniczne.
Obróbce plastycznej stali lub aluminium można również poddać wybrane elementy samochodów i motocykli, w tym zwrotnice i wsporniki hamulców, w zależności od wymaganych właściwości materiału i struktury elementu.
Elementy sprzętowe i elektryczne
Do zastosowań codziennych i okuć architektonicznych należą wysokiej klasy klamki do drzwi, korpusy zamków, podstawy akcesoriów łazienkowych i korpusy wpustów podłogowych, gdzie ważna jest spójność wymiarowa, jakość powierzchni i odporność na korozję.
Zastosowania elektryczne i komunikacyjne obejmują zaciski miedziane, zaciski kablowe i skrzynki wejściowe kabli w wykonaniu przeciwwybuchowym. Formowanie miedzią jest szczególnie odpowiednie w przypadku komponentów, w których wymagana jest zarówno przewodność elektryczna, jak i integralność strukturalna.
Usługa produkcji na zamówienie
Od półproduktów po gotowe komponenty
NINGXING zapewnia zintegrowaną ścieżkę produkcyjną od prętów miedzianych lub stalowych po uformowane półfabrykaty i gotowe komponenty. Takie podejście pozwala klientom koordynować wybór materiałów, formowanie, obróbkę i kontrolę za pośrednictwem jednego partnera produkcyjnego.
W przypadku projektów niestandardowych klienci mogą dostarczyć rysunki, próbki, modele 3D, wymagania materiałowe lub informacje o zastosowaniu. NINGXING może następnie ocenić kierunek formowania, strukturę matrycy, naddatek na obróbkę i metodę produkcji przed produkcją masową.
Produkcja małych partii i masowa
System produkcyjny obsługuje zarówno zamówienia niestandardowe o średniej wielkości, jak i powtarzalną produkcję o dużej objętości. Opracowanie matrycy zwykle zajmuje około 15 do 30 dni, w zależności od złożoności komponentu, struktury oprzyrządowania i wymagań klienta w zakresie zatwierdzenia.
W przypadku projektów o wielu specyfikacjach metodę produkcji można dostosować do wielkości zamówienia i wymagań dotyczących dostawy, pomagając klientom uniknąć niepotrzebnych inwestycji w narzędzia i sprzęt.
Często zadawane pytania
Jak wypada w porównaniu z odlewaniem i kuciem konwencjonalnym?
W porównaniu z odlewaniem, kucie na gorąco może zmniejszyć typowe wady związane z odlewaniem, takie jak porowatość wewnętrzna i skurcz, gdy proces jest odpowiednio kontrolowany, podczas gdy uzyskana struktura materiału może zapewnić korzystne właściwości mechaniczne elementów przenoszących nacisk.
W porównaniu z konwencjonalnym kuciem na gorąco, wyspecjalizowane konstrukcje matryc i mechanizmy ciągnące rdzeń mogą umożliwić wytwarzanie pustych lub rozgałęzionych geometrii przy mniejszej liczbie późniejszej obróbki. Rzeczywista przewaga zależy od geometrii elementu, materiału, wielkości produkcji i wymagań jakościowych.
Jaka obróbka jest zwykle wymagana po formowaniu?
Uformowane półfabrykaty mogą wymagać toczenia CNC, wiercenia, gwintowania, frezowania lub innych operacji wykończeniowych. Obszary krytyczne, takie jak otwory gwintowane, powierzchnie uszczelniające i powierzchnie montażowe, zwykle wymagają obróbki w celu uzyskania ostatecznych wymiarów rysunku.
Wymagana ilość obróbki zależy od dokładności formowania i konstrukcji produktu. NINGXING może określić odpowiednie naddatki na obróbkę na etapie opracowywania narzędzi i procesów.
Jak wybrać materiał?
Wybór materiału powinien uwzględniać temperaturę formowania, wymagania mechaniczne, warunki korozyjne, wymagania dotyczące obróbki i końcowe zastosowanie. W przypadku elementów miedzianych można rozważyć gatunki mosiądzu, takie jak HPb59-1 i C36000, do zastosowań wymagających odpowiedniej odkształcalności w wysokiej temperaturze i obrabialności.
W przypadku elementów stalowych należy ocenić równoważnik węgla, temperaturę formowania i wymagania dotyczące obróbki cieplnej, aby zmniejszyć ryzyko pękania lub nadmiernego odwęglenia podczas ogrzewania. NINGXING może polecić odpowiednie gatunki materiałów i przeprowadzić przykładowe próby w oparciu o rysunki klienta i warunki pracy.
- View as
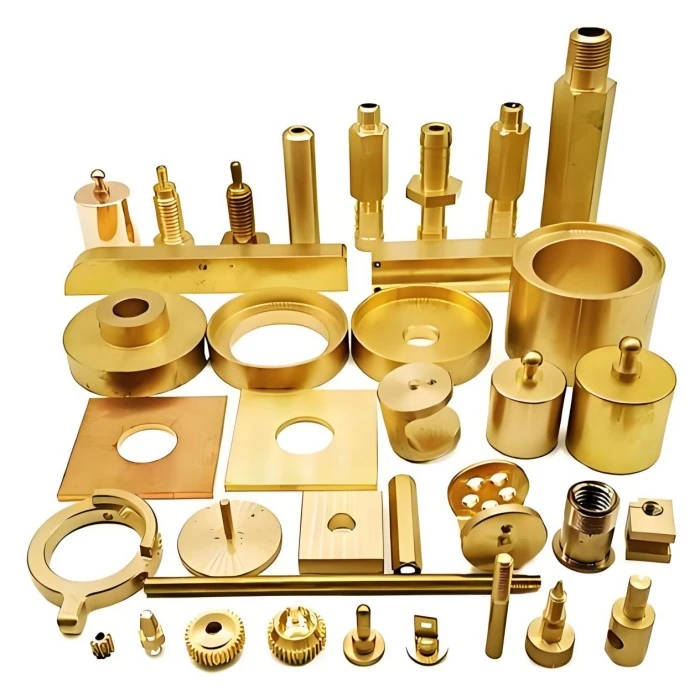
Usługa kucia miedzi na gorąco
NINGXING zapewnia niestandardowe rozwiązania w zakresie usług kucia na gorąco miedzi do zastosowań motoryzacyjnych, elektrycznych, morskich, maszynowych i innych zastosowań przemysłowych. Dzięki kontrolowanemu nagrzewaniu, precyzyjnemu kuciu matrycowemu, obróbce CNC i ścisłej kontroli jakości produkujemy komponenty ze stopów miedzi o wysokiej wytrzymałości, dobrej przewodności i niezawodnej spójności wymiarowej. Obsługiwane jest dostosowywanie rysunków i próbek, zgodnie z normami ISO9001:2015, CE i RoHS dla odpowiednich projektów.
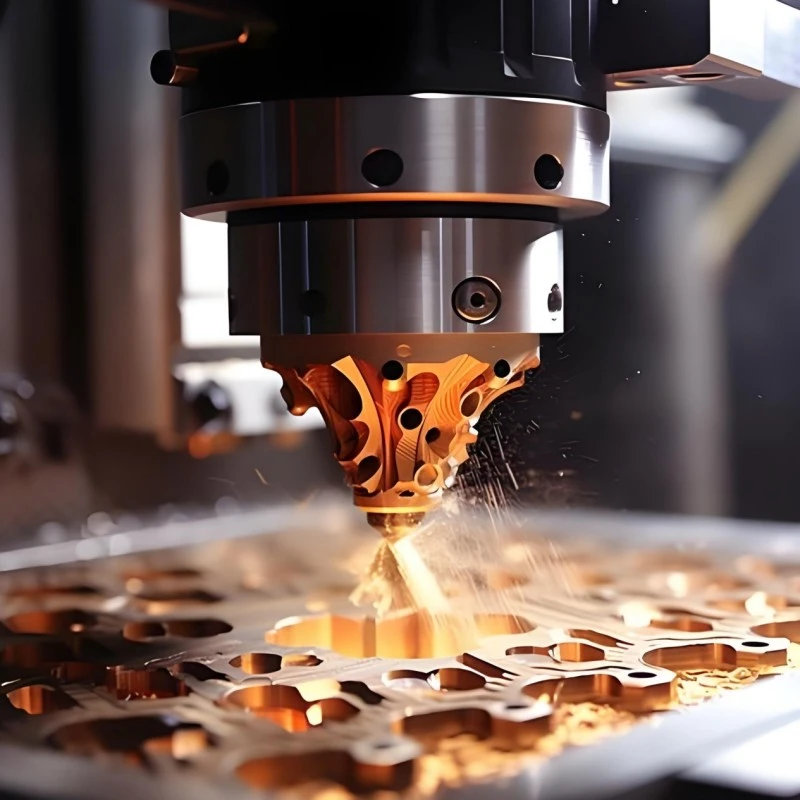
Części kute na gorąco z miedzi
NINGXING dostarcza niestandardowe części kute na gorąco z miedzi do zaworów, komponentów samochodowych, złączy elektrycznych, sprzętu energetycznego i sprzętu sanitarnego. Stosując kontrolowane ogrzewanie, precyzyjne kucie matrycowe i wykańczanie CNC, produkujemy elementy ze stopów miedzi o dużej wytrzymałości, o stałych wymiarach i niezawodnym działaniu. Wspieramy dostosowywanie rysunków i próbek, próby w małych partiach i produkcję masową, zgodnie z normami ISO9001:2015, CE i RoHS.
NINGXING jest profesjonalnym producentem i dostawcą w Chinach. Serdecznie zapraszamy do sprzedaży hurtowej produktów wysokiej jakości po konkurencyjnej cenie z naszej fabryki.
Zalecenia dotyczące wiadomości